

Prozesseinführung
Extrusionsformenist ein kontinuierlicher Herstellungsprozess, bei dem thermoplastisches Material in einem beheizten Zylinder durch eine rotierende Schnecke geschmolzen und dann durch eine geformte Matrize gedrückt wird, um ein Profil mit konstantem Querschnitt zu erzeugen. Im Gegensatz zum Spritzgießen, bei dem ein geschlossener Formhohlraum gefüllt wird, um einzelne Teile herzustellen, liefert das Extrusionsgießen eine ununterbrochene Produktlänge -Rohre, Röhren, Kanäle, Streifen, Platten-, die nachträglich dimensioniert, gekühlt und geschnitten wird. Das Verfahren wird wegen seines hohen Durchsatzes, der niedrigen Kosten pro Meter und seiner Fähigkeit, ein breites Spektrum an Polymeren von Standard-PVC bis hin zu technischem Polycarbonat zu verarbeiten, geschätzt.
Extrusionsformen ist ein Formverarbeitungsverfahren mit vielen Änderungen, hoher Produktivität, starker Anpassungsfähigkeit, breiter Anwendung und dem größten Anteil im Bereich der Kunststoffverarbeitung.
Beim Extrusionsformen wird die Polymerschmelze oder viskose Flüssigkeit kontinuierlich durch eine bestimmte Formdüse unter der Extrusionswirkung der Schnecke oder des Kolbens des Extruders geformt. Die resultierenden Teile sind durchgehende Profile mit konstanter Querschnittsform.
Der Polymerextrusionsprozess kann in eine Abfolge streng kontrollierter Phasen unterteilt werden, von denen jede die Qualität des Endteils beeinflusst. Rohharz-Pellets, Granulat oder Pulver-wird in einen Trichter mit Schwerkraftzufuhr-geladen, der über dem Extruderzylinder angebracht ist. Von dort gelangt das Material in den Einfüllschacht und wird von einer rotierenden Schnecke vorwärts gefördert. Während sich das Harz entlang des Zylinders bewegt, erhöhen externe Heizbänder und interne Scherreibung die Temperatur schrittweise, bis das Material einen vollständig geschmolzenen Zustand erreicht. Das Schneckendesign-seine Gangtiefe, sein Kompressionsverhältnis und sein L/D-Verhältnis-beeinflusst direkt, wie gleichmäßig die Schmelze plastifiziert wird, weshalb das Design des Kunststoffextruders oft als Ausgangspunkt jeder DFM-Überprüfung für Extrusionsprojekte angesehen wird.
Sobald die Schmelze das Fass verlässt, wird sie durch eine Brechplatte gedrückt, die mit Siebpaketen ausgestattet ist, die Verunreinigungen herausfiltern und einen Gegendruck für eine bessere Durchmischung aufbauen. Die gefilterte Schmelze gelangt dann in denKonstruktionsprinzipien für Extrusionsdüsen, wo die Strömungskanalgeometrie ihn in den Zielquerschnitt-formt. Nach dem Verlassen der Düse durchläuft das noch{2}}weiche Extrudat eine Kalibrier- und Kühlstation-typischerweise einen Vakuumkalibrierungstank für Hohlprofile oder gekühlte Walzen für Flachfolien-bevor ein nachgeschalteter Abzieher es mit kontrollierter Geschwindigkeit abzieht. Abschließend schneidet eine fliegende{6}}Säge oder ein Rotationsschneider das Endlosprofil auf Länge und vervollständigt so die Extrusionsprozessschritte vom Rohmaterial bis zum fertigen Teil.
Ein Kunststoffextruder ist die Kernmaschine jeder Extrusionslinie. Es besteht aus einem Trichter zur Materialzufuhr, einem beheizten Zylinder und einer oder mehreren Schnecken, die das Harz fördern, verdichten und plastifizieren. Einschneckenextruder sind die gebräuchlichste Konfiguration für die Profil- und Rohrproduktion; Sie bieten einfache Bedienung, geringen Wartungsaufwand und eine konstante Leistung für die meisten Thermoplaste. Doppelschneckenextruder bieten ein hervorragendes Mischverhalten und werden für die Compoundierung, Farbmasterbatch-Dispergierung und die Verarbeitung wärmeempfindlicher Materialien wie Hart-PVC bevorzugt. Der Schneckendurchmesser-der von 20 mm bei Laborgeräten-bis über 200 mm bei großen Rohrleitungen reicht-bestimmt den maximalen Durchsatz. Bei der Bewertung eines Kunststoffextruders für ein neues Projekt gehören zu den wichtigsten zu vergleichenden Spezifikationen das Schnecken-L/D-Verhältnis, das Motordrehmoment, die Anzahl der Zylinderzonen und der maximale Betriebsdruck.

Nicht alle Thermoplaste können durch Extrusion verarbeitet werden.
Zu den gängigen Grundmaterialien gehören harte Materialien und elastische Materialien.
Harte Materialien: PVC, PC, PETG, ABS, PP, Hüften, PMMA, LDPE, HDPE, POM, ASA, PA, EVA, PC + ABS usw
Elastische Materialien: PVC, TPU, TPE, Poe, TPR, TPV, TPEE usw
Die Wahl des richtigen Harzes geht über die Zuordnung einer Materialabkürzung zu einer Produktkategorie hinaus. Jedes Polymer bringt sein eigenes Schmelzverhalten, seine eigene Schrumpfrate und seine eigene Dimensionsstabilität nach der Extrusion mit, die alle in die DFM-Analyse für das extrudierte Kunststoffteil einfließen. Hart-PVC erfordert beispielsweise eine präzise Temperaturkontrolle und eine vollständig stromlinienförmige Düse, da es sehr empfindlich auf thermischen Abbau reagiert. Ein schlecht gestalteter Strömungskanal kann zu Materialstau und schwarzen Flecken auf der Profiloberfläche führen. DerVollständiger Leitfaden zum PVC-Extrusionsprozesserfordert außerdem spezielle Schneckengeometrien-typischerweise ein niedriges-Kompressionsverhältnis-Barriere-Flugschnecke-, um eine Überhitzung des Harzes zu vermeiden.
Im Gegensatz dazu sind Polyolefine wie HDPE und PP in Bezug auf das Verarbeitungsfenster weitaus nachsichtiger, weisen jedoch eine höhere Düsenquellung und eine größere Kristallisationsschrumpfung auf, sodass die Gleichmäßigkeit der Wandstärke und die Abkühlgeschwindigkeit zu den wichtigsten Designaspekten werden. Technische Harze wie PC und PMMA sorgen für optische Klarheit und Schlagfestigkeit für Beleuchtungsdiffusoren und Displayabdeckungen, obwohl ihre höhere Schmelzviskosität stärkere Extruderantriebssysteme und gehärteten Düsenstahl erfordert. Für Anwendungen, die sowohl Steifigkeit als auch eine weiche Dichtung in einem einzigen Profil erfordern,Co-PVC-Profile für die Co-ExtrusionKombinieren Sie ein Struktursubstrat (oft Hart-PVC oder ABS) mit einer Elastomer-Umspritzung (TPE oder TPV), um in einem Durchgang ein extrudiertes Kunststoffteil mit doppelter Härte zu erzeugen.
Formen- und Werkzeugdesign
Die Extrusionsdüse übersetzt eine 2{1}D-Profilzeichnung in einen physikalischen Strömungskanal, der geschmolzenes Polymer mit gleichmäßiger Geschwindigkeit über den gesamten Querschnitt liefern muss. Dieses Gleichgewicht zu erreichen ist die zentrale Herausforderung bei der Konstruktion von Kunststoff-Extrusionsdüsen. Zwei Parameter sind am wichtigsten: Landlänge und Flusskanaltiefe. Der Steg ist der letzte parallele Abschnitt der Matrizenöffnung; Es verleiht der Schmelze ein „Gedächtnis“ und stabilisiert die Form des Extrudats beim Austritt. Eine allgemeine Anfangsregel ist ein Verhältnis von Steglänge-zu-Wandstärke von mindestens 10 : 1, was bedeutet, dass für eine 2 mm dicke Wand etwa 20 mm Steg erforderlich sind. Kürzere Steglängen machen den Prozess empfindlicher gegenüber Temperatur- und Geschwindigkeitsschwankungen, während zu lange Steglängen zu ungleichmäßiger Kühlung und Eigenspannungen führen können.
Als nächstes kommt der Flussausgleich. Wenn ein Profil sowohl dicke als auch dünne Abschnitte aufweist, bewegen sich die dickeren Bereiche natürlich schneller durch die Matrize. Werkzeugingenieure kompensieren dies, indem sie das Land in Regionen mit hoher -Strömung verlängern oder Flussbegrenzer stromaufwärts einfügen. Bei runden oder ringförmigen Geometrien-wie sie bei Extrusionswerkzeugen für Kunststoffrohre vorkommen-werden Dornstifte in die Düse eingesetzt, um die Hohlbohrung zu bilden, und Spinnenbeine oder Spiralverteilerkanäle sorgen dafür, dass die Schmelze gleichmäßig um den Stift herum verteilt wird. Die Aufrechterhaltung der vollständigen Kompression im gesamten Werkzeug, den Adaptern und den Übergangsplatten ist von entscheidender Bedeutung. Jede tote Zone, in der das Material stagnieren kann, führt schließlich zu einer Zersetzung und Verunreinigung des Extrudats, ein besonders ernstes Problem bei der Verarbeitung von Hart-PVC oder Polycarbonat.
Wie bei der Konstruktion von Spritzgussteilen und Aluminium-Strangpressteilen ist eine gleichmäßige Wandstärke sehr wichtig.
Wenn die Wandstärke des extrudierten Kunststoffteils ungleichmäßig ist, sind einige Teile dick und andere dünn, was zu einer ungleichmäßigen Fließgeschwindigkeit des in der Düse extrudierten Kunststoffs führt, was zu unterschiedlichen Abkühlraten und schließlich zu einer Verformung des Teils führt.
Wenn die Verformung kontrolliert werden muss, müssen zusätzliche Kühlprozesse hinzugefügt werden, um die Effizienz der Produktionslinie zu verringern und die Produktionskosten zu erhöhen.
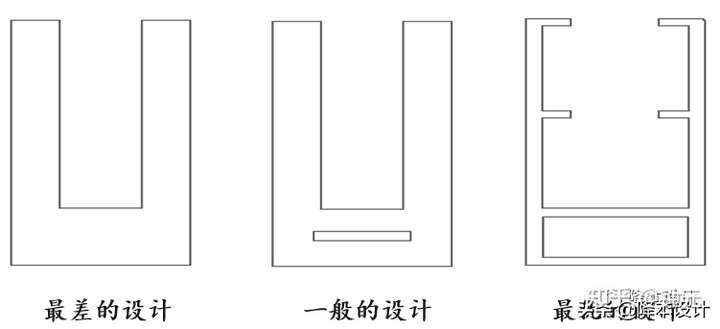
Da es sich bei der Kunststoffextrusion um einen kontinuierlichen Prozess handelt, ist die Festigkeit des extrudierten Teils gering, wenn es gerade extrudiert wird, und es muss durch Luftdruck und Dorn gestützt werden, um seine Form beizubehalten und Verformungen zu vermeiden, während das Hohlteil keine Unterstützung bieten kann und die komplexe Hohlstruktur nur durch Öffnen des Abschnitts realisiert werden kann.
Werkzeuge für Rohre, Rohre und Wellrohre
Extrusionswerkzeuge für Kunststoffrohreund Rohre stellen eine der volumenstärksten Extrusionsanwendungen dar und ihre Werkzeuganforderungen unterscheiden sich erheblich von denen von Vollprofilen oder offenen Profilen. Eine Designrichtlinie für Kunststoffrohr-Extrusionswerkzeuge beginnt normalerweise mit der ringförmigen Düse und der Dornbaugruppe. Der Dorn erzeugt die Innenbohrung, während ein konzentrischer Außenring den Außendurchmesser definiert; Der Abstand zwischen ihnen bestimmt die Wandstärke. Nachdem die Schmelze die Düse verlassen hat, gelangt der noch weiche Schlauch in eine Vakuum-Dimensionierungshülse, die den Außendurchmesser auf dem angegebenen Wert hält, während ein leichter Innenluftdruck verhindert, dass der Schlauch zusammenfällt.
Bei glatten -Wandrohren-medizinischen Leitungen, Pneumatikschläuchen und Kabelkanälen- ist die Wandkonzentrizität das primäre Qualitätsmaß, daher muss der Dorn innerhalb von Mikrometern zentriert sein und die Schmelzeverteilung muss spiralförmig oder kleiderbügelartig erfolgen, um Schweißnähte zu vermeiden. Gewellte Kunststoffschläuche erhöhen die Komplexität noch weiter: Ein Satz beweglicher Formblöcke (oder Wellpappen) stromabwärts der Düse öffnet und schließt sich nacheinander um das Extrudat herum und bildet abwechselnd Spitzen und Täler, die dem Schlauch seine axiale Flexibilität und Druckfestigkeit verleihen. Die Konstruktionsrichtlinie für gewellte Extrusionswerkzeuge muss den Formblockabstand, den Vakuumzeitpunkt an jeder Welle und die Fähigkeit des Harzes, sich in den Formhohlraum zu dehnen, ohne übermäßig dünn zu werden, berücksichtigen. Sowohl einwandige Wellrohre als auch doppelwandige gewellte Abflussrohre basieren auf diesem Werkzeugkonzept, obwohl sich die Gestaltung der Wandstruktur und die Auswahl des Harzes (normalerweise HDPE oder PP) unterscheiden.
Die Extrusion von Kunststoffrohren mit kleinem -Durchmesser-z. B. weniger als 10 mm Außendurchmesser-erfordert engere Toleranzen für den Düsenspalt und eine reaktionsschnellere Kühlung, da jede Temperatur- oder Druckschwankung einen größeren Prozentsatz des Wandquerschnitts ausmacht-. Wenn Sie Werkzeuge für diese Anwendungen spezifizieren, lohnt es sich, das Designrichtlinienhandbuch des Extrusionslieferanten zu konsultieren, um dessen Standardfähigkeit in Bezug auf Wandexzentrizität, Ovalität und Schnittlängengenauigkeit zu bestätigen, bevor Sie mit der Produktion beginnen.
Die scharfe Ecke des Profils wird aufgrund der Spannungskonzentration zu einer Schwachstelle des Profils, die anfällig für Risse oder Ausfälle ist und die Schlagfestigkeit des Profils verringert.
Bei extrudierten Teilen sollten scharfe Ecken so weit wie möglich vermieden werden und an den scharfen Ecken sollten abgerundete Ecken hinzugefügt werden. Der Kehlradius entspricht der Wandstärke des Produkts, was dazu beiträgt, dass das Material beim Extrusionsprozess reibungsloser fließt und die Spannung an den Konturecken verringert wird.
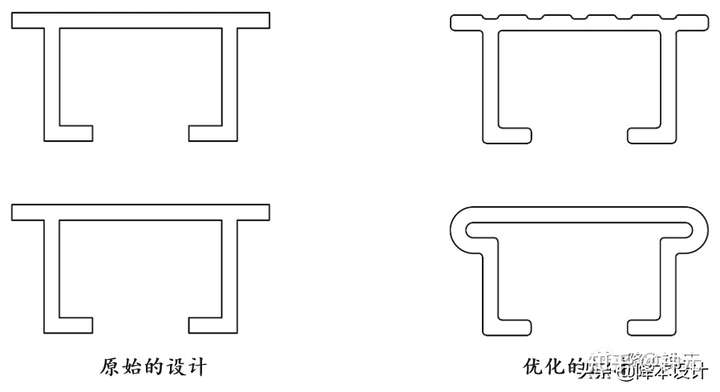
An der Schnittstelle mehrerer Wände entstehen normalerweise Bereiche mit dicker Wandstärke, sodass es leicht zu Schrumpfungen und einem schlechten Erscheinungsbild auf der Außenfläche des Extrudats kommt, was dem Spritzgießen sehr ähnlich ist.
Wenn es sich bei der Extrusion um ein optisches Teil handelt, kann die Schrumpfung durch das in der folgenden Abbildung dargestellte Optimierungsdesign vermieden oder abgedeckt werden.
DFM-Strategien zur Reduzierung der Extrusionskosten
Die Anwendung der DFM-Prinzipien zu Beginn des Designzyklus ist eine der effektivsten Möglichkeiten, die Kosten für ein extrudiertes Kunststoffprofil zu senken, ohne die Leistung zu beeinträchtigen. Einige praktische Strategien werden häufig übersehen.
Konsolidieren Sie zunächst die Teile. Wenn eine Baugruppe derzeit zwei oder drei separate, miteinander verbundene Profile verwendet, prüfen Sie, ob ein einzelner koextrudierter Abschnitt diese ersetzen könnte. Weniger Teile bedeuten weniger Matrizen, weniger Sekundäroperationen und weniger Montagearbeit-ein direkter Gewinn aus Sicht der DFM-Kunststofftechnik.
Zweitens: Minimieren Sie die umschlossene Fläche von Hohlprofilen. Jeder geschlossene Hohlraum erfordert einen Dorn und erschwert das Ausbalancieren der Matrize. Wenn ein vollständig geschlossener Kanal strukturell nicht erforderlich ist, sollten Sie erwägen, ihn in einen C--Kanal mit einer Schnappkappe umzuwandeln; Dies vereinfacht die Werkzeugbestückung und verkürzt die Werkzeugvorlaufzeit.
Drittens: Design für Standard-Downstream-Geräte. Wenn die vorgesehene Schnittlänge mit einer standardmäßigen fliegenden Säge statt mit einem Präzisions-Servoschneider erreicht werden kann, sinken die Stückkosten. Ebenso sorgt die Gestaltung von Schnappfunktionen und Montagelöchern, die inline gestanzt werden können -anstatt offline CNC-{{4}bearbeitet werden-, für einen kontinuierlichen Prozess und einen geringen Arbeitsaufwand.
Teilen Sie abschließend Entwürfe mit Ihrem Extrusionslieferanten, bevor Sie das Design einfrieren. Erfahrene Werkzeugingenieure können oft kleine Geometrieänderungen vorschlagen-hier einen Entformungswinkel hinzufügen und dort einen Radius verschieben-die die Matrizenausbalancierung und die Ausbeute beim ersten{3}}Durchgang erheblich verbessern. Diese Art der DFM-Überprüfung im Frühstadium-für Kunststoffteile unterscheidet ein Profil, das reibungslos funktioniert, von einem Profil, das ständiges Eingreifen des Bedieners erfordert.
Enge Toleranzen in Längsrichtung sind nach Möglichkeit zu vermeiden. Thermoplaste schrumpfen und dehnen sich mit der Temperatur aus, und das Schneiden von Kunststoffextrusionen auf kritische Längen kann die Kosten unnötig erhöhen.
Im Allgemeinen beträgt die Toleranz + / - 5 mm bei 1000 mm langen Profilen. Die Toleranzgenauigkeit hängt natürlich mit der Länge zusammen. Je kürzer die Länge, desto höher ist die erreichbare Genauigkeit.
Häufige Mängel an extrudierten Kunststoffteilen
Selbst mit einer gut konstruierten Düse und einem optimierten Extrusionsformprozess können Fehler auftreten, wenn die Prozessparameter abweichen. Das Verständnis der Grundursachen spart Ausfallzeiten und Ausschuss.
Schmelzbrucherscheint als raue, haifischhautähnliche Textur auf der Profiloberfläche. Sie wird durch übermäßige Scherspannung an der Düsenlippe verursacht und tritt am häufigsten bei hochviskosen Harzen wie HDPE und linearem LLDPE auf. Durch Reduzieren der Liniengeschwindigkeit, Erhöhen der Düsentemperatur oder Erweitern des Düsenspalts kann die Scherung unter den kritischen Schwellenwert sinken. Matrizenlinien-dünne, kontinuierliche Streifen, die in Extrusionsrichtung verlaufen-gehen normalerweise auf Kratzer oder Ablagerungen auf der Matrizenfläche zurück; Regelmäßiges Polieren der Matrizenlippen ist die Standardlösung.
Ein Verzug nach dem Schneiden ist oft das Ergebnis einer asymmetrischen Abkühlung. Wenn eine Seite des Profils stärkerem Luftstrom oder Wasserkontakt ausgesetzt ist als die andere, baut sich die Restspannung ungleichmäßig auf und das Teil verbiegt sich, sobald es sich entspannt. Der erste Schritt besteht darin, die Ausrichtung der Kühlsprühdüsen und der Vakuumanschlüsse des Kalibrators zu überprüfen. Bei komplexen Profilen mit sowohl dicken als auch dünnen Wänden kann das Hinzufügen lokaler Kühlstrahlen auf der dickeren Seite die Schrumpfungsrate ausgleichen.
Hohlräume und Blasen im Wandbereich weisen typischerweise auf Feuchtigkeit im Harz oder eine unzureichende Entlüftung im Extruderzylinder hin. Es ist wichtig, hygroskopische Materialien (PA, PC, PETG) vor der Zufuhr auf ihren empfohlenen Feuchtigkeitsgehalt-normalerweise unter 0,02 %-vorzutrocknen. Wenn weiterhin Blasen vorhanden sind, ist möglicherweise die Entlüftungsöffnung des Zylinders verstopft oder die Schneckengeschwindigkeit ist möglicherweise zu hoch, als dass die Dekompressionszone des Zylinders effektiv entgasen könnte.
Post-Extrusionsvorgänge und Endbearbeitung
Die Extrusionslinie erzeugt eine kontinuierliche Länge mit konstantem Querschnitt, aber die meisten Endanwendungen erfordern eine zusätzliche Verarbeitung, bevor das Profil für die Montage bereit ist. Zu den üblichen sekundären Arbeitsgängen gehören das präzise Ablängen, das CNC-Fräsen von Kerben und Schlitzen, das Bohren oder Stanzen von Befestigungslöchern sowie Heißprägen oder Tampondruck für die Markenkennzeichnung. Einige extrudierte Kunststoffteile werden auch gebogen-entweder Kaltbiegen für sanfte Kurven oder Wärmebiegen für enge Radien-um sich der Geometrie des Endprodukts anzupassen.
Die Möglichkeiten der Oberflächenveredelung hängen vom Polymer ab. ABS und Hart-PVC nehmen Lack- und Klebeverbindungen gut an, während Polyolefine in der Regel eine Flamm- oder Koronabehandlung benötigen, um die Oberflächenenergie vor dem Drucken oder Kleben zu verbessern. Für Beleuchtungs- und Displayanwendungen,Lichtdiffusorabdeckungen aus PC und PMMAkann durch Inline-Prägewalzen eine matte Textur erhalten, statt durch Sandstrahlen nach dem Prozess-, wodurch der Vorgang innerhalb der Extrusionslinie bleibt und Handhabungsschäden vermieden werden. Die Planung dieser nachgelagerten Schritte während der anfänglichen Profilkonstruktion -das Freilassen von Freiraum für Klemmvorrichtungen und das Hinzufügen von Positionierungsbezügen für CNC-Vorgänge-ist eine unkomplizierte DFM-Praxis, die spätere kostspielige Nacharbeiten verhindert.
Der Kunststoffextrusionsprozess ist ein fünfstufiger Vorgang: (1) Rohharz wird durch Schwerkraft-aus einem Trichter in den Extruderzylinder eingespeist; (2) die rotierende Schnecke fördert und schmilzt das Material durch zunehmend heißere Zylinderzonen; (3) das geschmolzene Polymer wird gefiltert und durch eine Präzisionsdüse gedrückt, die die Profilform definiert; (4) das Extrudat wird in einem Vakuumkalibriertank oder auf Kühlwalzen abgekühlt und formstabilisiert; und (5) ein Abzieher zieht das verfestigte Profil mit kontrollierter Geschwindigkeit, bevor es auf die erforderliche Länge geschnitten wird. Prozessvariablen wie Zylindertemperaturprofil, Schneckendrehzahl, Schmelzedruck und Abzugsgeschwindigkeit müssen koordiniert werden, um sicherzustellen, dass die fertige Extrusion den Maßtoleranzen und Oberflächenqualitätsstandards entspricht. Dieses Polymerextrusionsverfahren gilt gleichermaßen für einfache Rundrohre, komplexe Fensterrahmen mit mehreren Hohlräumen und dünnwandige Diffusorabdeckungen für Beleuchtungskörper.